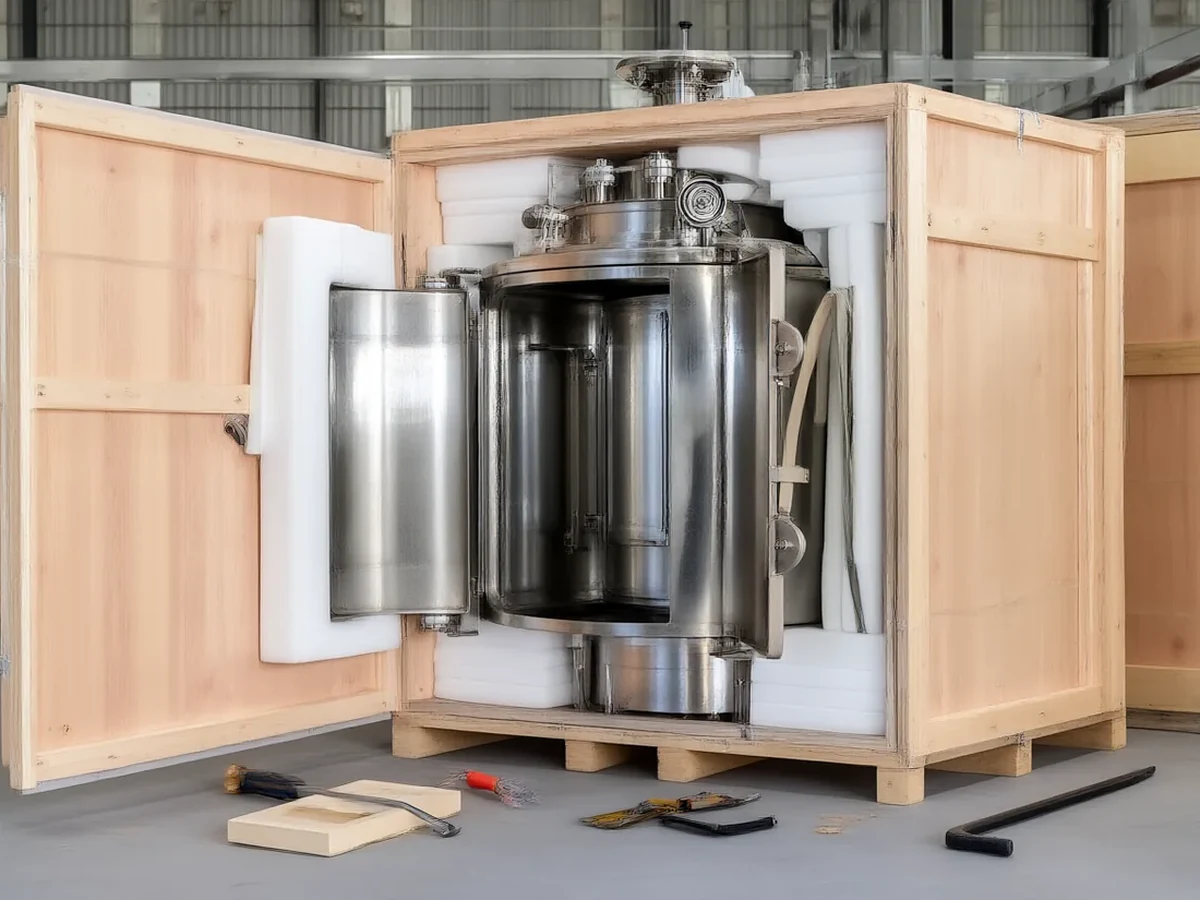
真空件在机加工、焊接、校正过程中会带切削液、手汗、氧化色与金属屑。这些东西在常压下看不出来,一抽真空就变成放气源与颗粒源——表现为抽气时间变长、极限真空上不去、镀膜出现针孔。所以清洁与包装是加工流程的一部分,不是"发货前擦一擦"。
一、清洁流程
- 去毛刺:刮刀、油石、去毛刺刀,交叉孔与螺纹口重点处理。
- 预清洗:碱性清洗剂或超声清洗去除切削液与油污。
- 漂洗:纯水或去离子水漂洗,避免自来水留下矿物质。
- 干燥:压缩空气吹干 + 烘箱干燥,螺纹孔与盲孔要单独吹。
- 擦拭:无尘布蘸异丙醇擦拭密封面与配合面,直至白布无污。
- 防护:不锈钢件按需做酸洗钝化,去除焊接氧化色并恢复钝化膜。
二、包装
- 密封面与刀口加护圈或软质垫片,禁止裸金属直接接触。
- 内层铝箔袋或真空袋,配干燥剂;外层木箱或加强纸箱。
- 袋内放干燥指示卡;长途海运件建议抽真空后充氮。
- 外箱标注"精密件、防磕碰",法兰类单独固定,不与重件混装。
三、到场复检五项
- 包装完整性:袋体是否破损、干燥卡是否变色。
- 目视:密封面、刀口、螺纹口有无磕碰、锈迹、残留颗粒。
- 白布擦拭:配合面擦拭后布面无明显污渍。
- 尺寸复测:关键密封面尺寸与孔位抽检。
- 装配前清洁:装配现场再用异丙醇擦拭一次,戴手套操作。
我们对真空件的默认交付标准是:去毛刺、脱脂、纯水漂洗、烘干、密封面擦拭、护圈 + 铝箔袋 + 干燥剂。需要额外做钝化、电解抛光或颗粒检测的,请在询价时注明。